Abbiamo raccontato come una carcassa viene selezionata, controllata e preparata e come, nella ricostruzione, anche la scelta della fascia richieda attenzione.
Ma cosa succede quando questa scelta diventa una lavorazione vera e propria?
Entriamo in produzione. È qui che la carcassa preparata incontra la fascia scelta per lei e che tecnologia, precisione ed esperienza degli operatori lavorano insieme per dare forma al nuovo pneumatico.
Prima della posa: la soluzionatura
Prima di applicare la fascia, la superficie della carcassa viene preparata attraverso la soluzionatura.
Viene applicato uno strato di gomma liquida che predispone la superficie all’applicazione del nuovo materiale e al successivo processo di vulcanizzazione.
È una fase particolarmente importante soprattutto quando, durante la craterizzazione, la carcassa ha richiesto diverse molettature per ripristinarne l’integrità.
La preparazione della superficie è infatti ciò che permette di arrivare alla posa nelle condizioni corrette.
Tecnologia al lavoro
A questo punto la carcassa viene montata sulla macchina per la posa.
Ed è proprio qui che l’investimento in tecnologia e innovazione diventa qualcosa di molto concreto: precisione, controllo e ripetibilità entrano direttamente nel processo produttivo.
Il primo passaggio è il centraggio.
Un sistema laser effettua una rilevazione sulla circonferenza della carcassa, consentendo di definire con precisione il corretto posizionamento del battistrada. Un dettaglio fondamentale, perché l’allineamento deve essere mantenuto lungo tutta la circonferenza dello pneumatico. Testo incollato
Ma ogni pneumatico ha le sue caratteristiche.
Per questo l’operatore seleziona la “ricetta” di lavorazione prevista per quello specifico pneumatico e la macchina procede automaticamente con l’estrusione dello strato di gomma di collegamento, il cushion gum, direttamente sulla carcassa.
È questo lo strato sul quale verrà applicata la nuova fascia.
La posa: precisione e controllo
La fascia è stata precedentemente preparata e tagliata a misura dall’operatore.
Viene quindi ancorata alla carcassa e, mentre lo pneumatico ruota, la macchina la accompagna progressivamente lungo tutta la circonferenza.
Qui non si tratta semplicemente di “avvolgere” un battistrada.
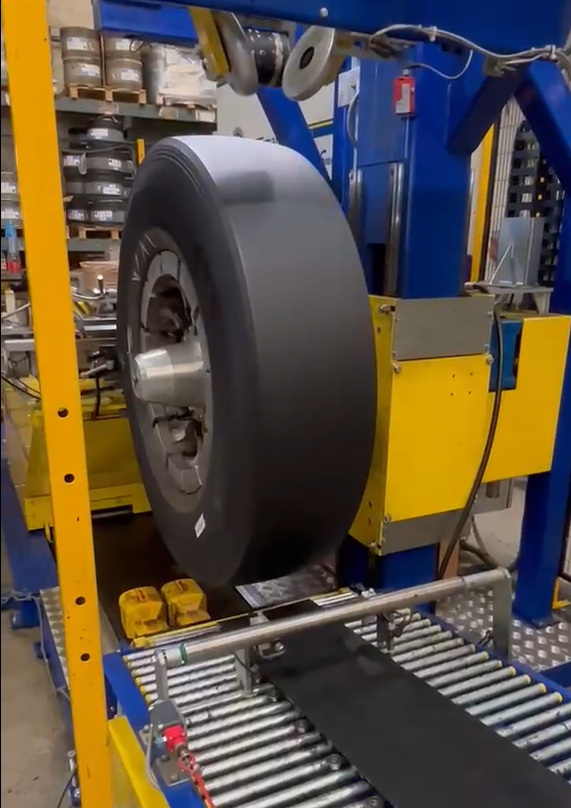
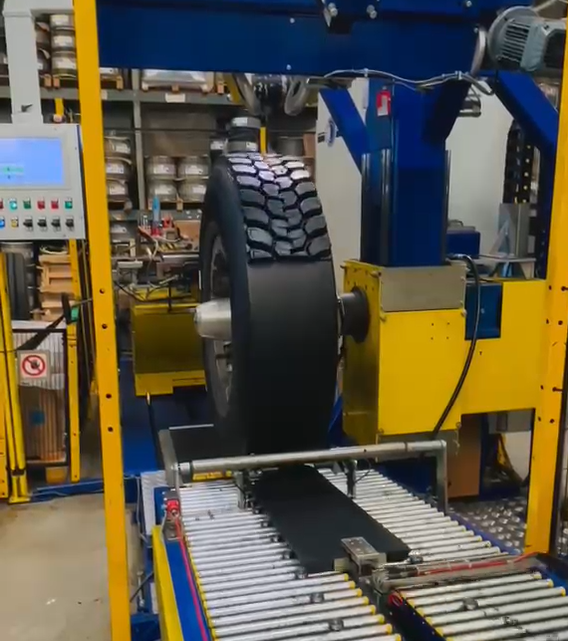
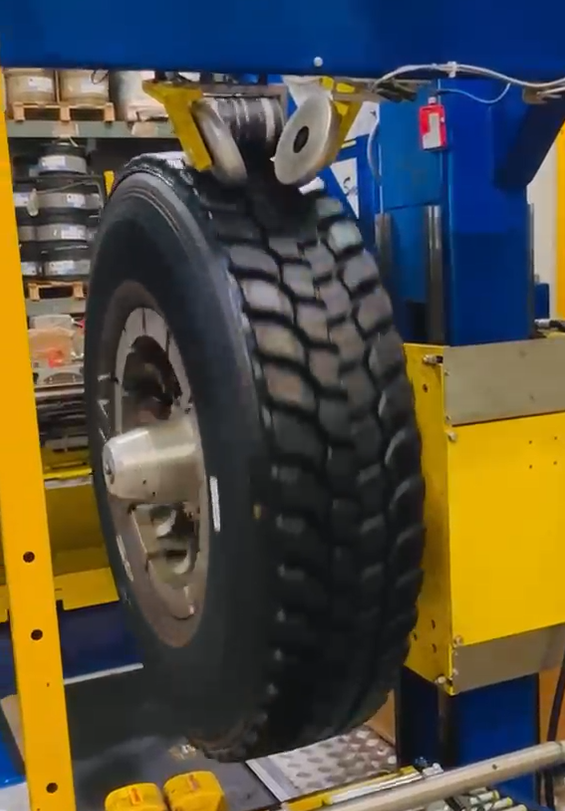
Il sistema ne controlla il tensionamento, mantenendolo uniforme ed equilibrato ed evitando zone eccessivamente tese o troppo lente. In questo modo il disegno del battistrada mantiene il corretto posizionamento e i due lembi possono arrivare alla giunzione nelle condizioni previste.
La rullatura: per una corretta adesione
Una volta posata la fascia, il lavoro continua con la rullatura.
I rulli pressori lavorano sulla superficie mentre lo pneumatico ruota, esercitando una pressione controllata. Lo scopo è favorire il corretto contatto e l’adesione tra fascia e carcassa ed eliminare eventuali sacche d’aria rimaste tra le superfici.
Vista dall’esterno potrebbe sembrare una fase puramente meccanica. Non lo è. Anche qui servono controllo e attenzione.
Anche gli uomini contano
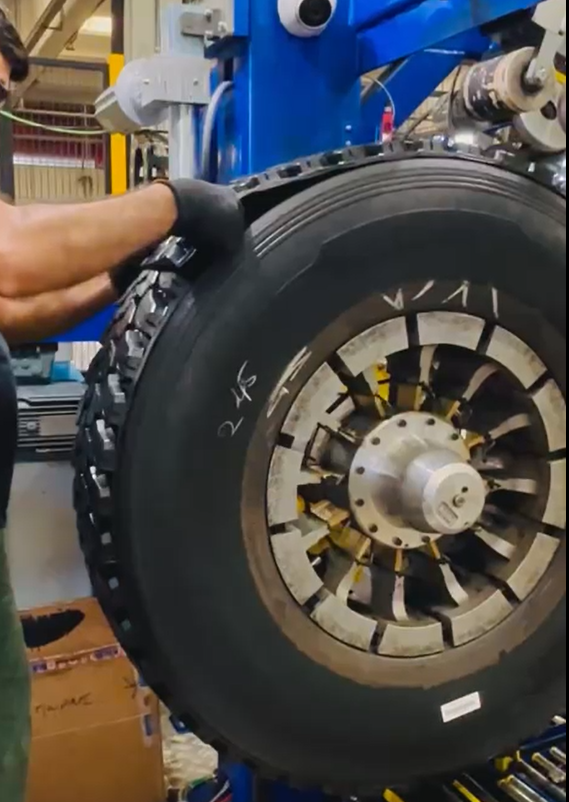
Automazione e precisione non significano però lavorare senza controllo.
L’operatore segue il processo, verifica i parametri e controlla che la fascia venga applicata correttamente.
Ed è proprio qui che tecnologia ed esperienza si incontrano.
La macchina garantisce precisione e ripetibilità; l’operatore osserva, controlla e interviene quando serve.
E c’è anche un altro aspetto che per noi conta.
Uno pneumatico deve essere sicuro e ben fatto, ma vogliamo che sia anche curato nel suo aspetto.
Per questo l’operatore presta attenzione anche alla finitura, compresa l’applicazione delle bande laterali, per ottenere un risultato armonico e ordinato.
Perché anche l’occhio vuole la sua parte.
Dalla posa alla vulcanizzazione
A questo punto il nuovo battistrada ha preso forma, ma il processo non è ancora concluso.
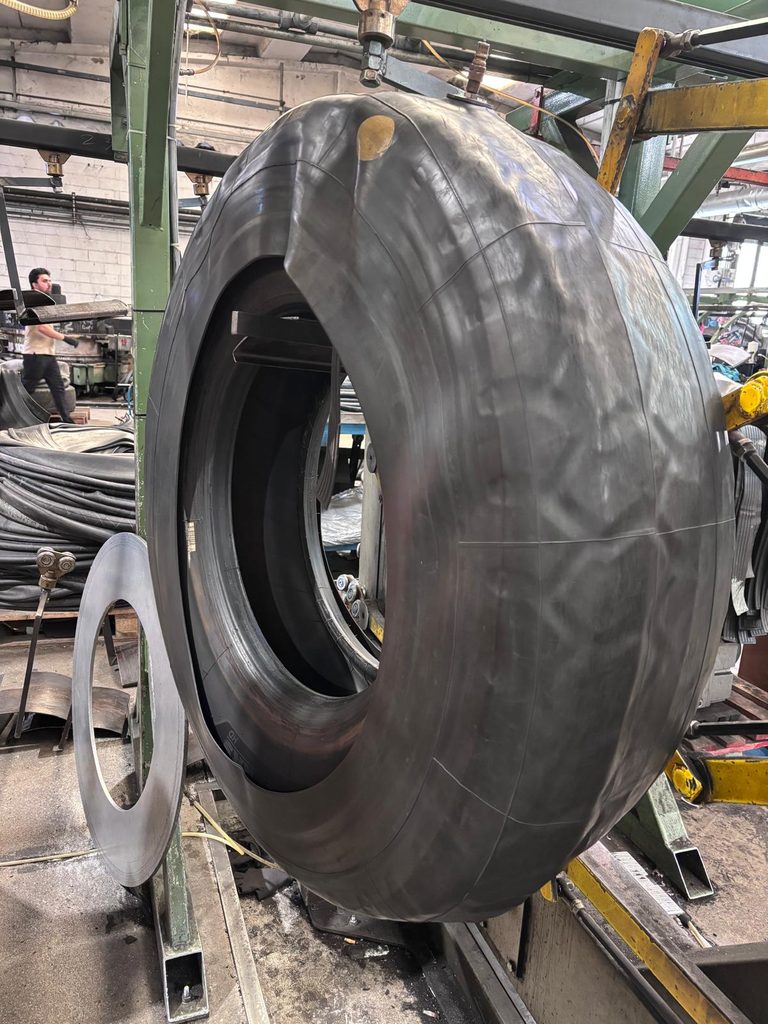
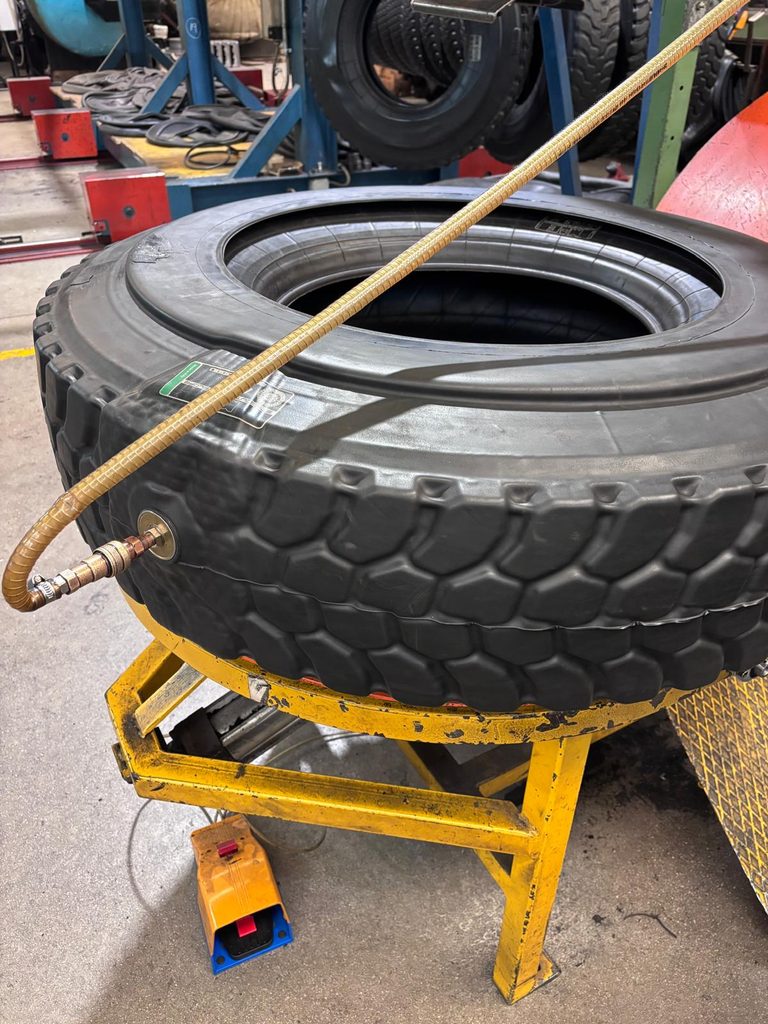
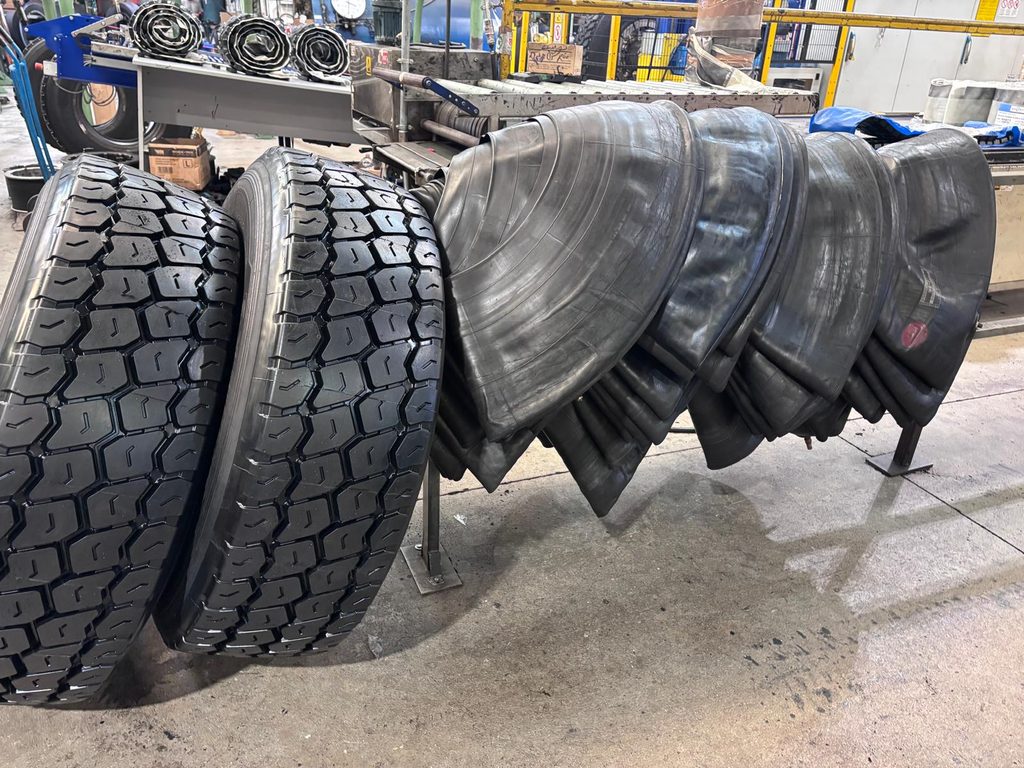
Lo pneumatico viene inserito nell’envelope, una cuffia flessibile utilizzata durante questa fase della lavorazione, e viene messo sotto vuoto per eliminare l’aria residua tra envelope e pneumatico.
È quindi pronto per entrare in autoclave.
Nel processo di ricostruzione a freddo, la vulcanizzazione avviene attraverso temperatura e pressione controllate: la permanenza in autoclave è mediamente di 2,5–3 ore, a circa 110–120 °C.
È qui che si completa l’unione tra carcassa e nuovo battistrada e prende definitivamente forma lo pneumatico ricostruito.
Tecnologia, esperienza e attenzione: è così che lavoriamo
Dietro la posa di una fascia c’è molto più di una macchina che applica un nuovo battistrada.
C’è una carcassa che è stata selezionata e preparata.
Una fascia scelta per quella carcassa e per il lavoro che dovrà affrontare.
Ci sono parametri, misurazioni, laser, automazione e controlli.
E ci sono le persone. Persone che preparano, impostano, osservano, verificano e intervengono.
Per noi innovare significa proprio questo: mettere la tecnologia al servizio di un mestiere che conosciamo da oltre quarant’anni, utilizzandola per lavorare con sempre maggiore precisione senza perdere quella cura e quell’esperienza che fanno parte del nostro modo di fare ricostruzione.
Perché è proprio qui, dove tecnologia e saper fare si incontrano, che una carcassa pronta per essere ricostruita comincia davvero la sua seconda vita.